必威官方网站 - 必威科技有限公司
技术支持:0871-67479655 企业邮箱:52501775@qq.com
技术支持:0871-67479655 企业邮箱:52501775@qq.com
摘要:化工生产过程具有高风险特征,其安全问题始终是行业关注的核心。随着现代工业规模的扩大和工艺复杂度的提升,传统依赖人工操作的模式已无法满足安全生产的需要。本文系统阐述了化工安全生产自动化控制的重要性,分析了原料、加工及故障处理中的危险因素,研究表明,自动化控制不仅是化工安全生产的技术保障,更是推动行业实现本质安全与可持续发展的战略路径。
近年来,国内外发生的多起重大化工事故再次警示行业必须以更高标准推进本质安全建设。在此背景下,自动化控制技术的应用成为提升化工安全生产水平的关键手段。与传统人工操作相比,自动化不仅在监测精度与响应速度上具有显著优势,还能够通过智能化算法实现风险预测与应急决策,推动安全管理从被动应对转向主动防控。因此,系统梳理自动化控制在化工安全中的作用,剖析其应用模式并展望发展趋势,具有重要的理论价值与实践意义。
化工生产过程具有高温、高压、易燃、易爆和有毒等特征,任何细微的操作失误或设备故障都可能引发严重事故。因此,在化工企业中建立完善的自动化控制系统,对于保障生产安全和提升运行效率具有决定性作用。传统的人工操作方式不仅存在反应速度慢和判断失误的隐患,还难以满足复杂工艺条件下的实时调控需求。随着传感器、计算机控制和智能化算法的发展,化工自动化控制已逐步形成覆盖监测、调节、报警和应急处置的综合体系[1]。通过自动化手段,可以实现对温度、压力、流量和浓度等关键参数的连续监控,并在偏离安全范围时自动调整,从而降低人为失误的风险。
化工原料往往具有高度危险性,其中包括易燃、易爆和强腐蚀性物质,如氢气、氯气及各类有机溶剂。这些原料在储存和运输过程中极易因温度、湿度或压力条件变化而发生泄漏或反应,进而导致火灾、中毒或环境污染。特别是在高压储罐和长距离管道输送中,一旦密封不严或材料老化,极易出现安全隐患。与此同时,原料的混合与转化过程复杂,若投料比例控制不当,也可能引发剧烈反应。针对这些风险,化工企业必须依托自动化监测与报警装置,实现原料状态的实时跟踪与动态评估,以最大限度降低事故发生的可能性[2]。
化工生产加工环节是危险最为集中的阶段。高温高压反应器、蒸馏塔和离心分离设备在运行过程中,若控制系统失灵或冷却失效,可能导致反应失控和设备爆裂。此外,化学反应常伴随大量热量释放,若散热不及时,则会形成热失控,从而引发连锁事故。催化剂中毒、杂质聚集和传热效率下降也会增加工艺运行的不确定性。人工操作难以在短时间内完成准确判断和应急处置,而自动化控制能够通过实时采集工艺参数并动态调整操作条件,保障反应过程的平稳运行。因此,生产加工阶段对自动化控制的依赖尤为突出[3]。
在化工生产过程中,设备故障或异常情况不可避免,但人工处理往往伴随极高风险。例如在泄漏、爆炸或火灾隐患出现时,操作人员必须接近危险源,极易造成二次伤害。设备停机、紧急切断与事故隔离若不能及时完成,将迅速放大事故规模。自动化故障处理系统的引入,有助于通过远程控制、紧急联锁和自我诊断功能,快速隔离危险源并维持工艺系统的基本稳定。通过这种方式,危险处理不再完全依赖人工干预,而是借助技术手段降低事故扩散概率,从而提升整体安全水平。
自动化控制系统通过传感器与数据采集装置,实现对温度、压力、流量及浓度等关键工艺参数的连续监控。这些数据实时传输至中央控制系统,能够快速识别异常波动并进行趋势分析,从而提前发出预警信号。相较于人工巡检,自动化监测更具连续性和精确性,能够在事故发生前有效干预。例如,在反应器温度上升过快时,系统可自动调节冷却水流量并触发报警,确保工艺在安全范围内运行。这种预防机制为化工安全生产提供了坚实保障。
在复杂工艺条件下,自动化控制能够对关键环节进行精确调节,并通过联锁装置实现多系统间的协调保护。当某一参数超过设定阈值时,系统将立即启动联锁机制,自动完成阀门关闭、紧急停机和泄压等操作,从而有效避免事故扩大。尤其在涉及易燃易爆物质的生产线中,自动联锁保护已成为必备环节,不仅能够减少对人工反应速度的依赖,还显著提升了事故处置的及时性与可靠性。
随着人工智能与大数据技术的发展,自动化控制正逐步向智能化升级。系统可以通过对历史数据的学习和模式识别,预测潜在风险并生成优化调度方案。当事故发生时,智能控制系统能够迅速评估危险等级并自动制定应急策略,例如合理分配冷却资源、调整物料流向或启动备用设备。这一过程不仅缩短了反应时间,还能降低人为判断失误的概率[4]。
化工反应过程往往具有非线性、多变量及强耦合等特点,且反应条件普遍伴随高温高压及危险化学品参与,因此其安全性直接决定整个生产系统的稳定性。自动化控制系统通过在线传感器和分布式控制平台,对温度、压力、pH值以及反应速率等参数进行连续采集,并在偏离设定范围时及时启动调节措施。该过程不仅提高了反应条件的可控性,也显著降低了因人工操作不当而导致的热失控和爆炸风险。与此同时,系统能够通过动态建模和实时计算,对反应过程进行预测与优化,从而实现安全性与经济性的双重平衡。
化工原料与产品的储存和运输是事故多发环节,涉及大量易燃、易爆和有毒物质,因此自动化管理在这一领域具有重要价值。现代自动化储运系统能够利用物联网技术和分布式传感网络,对储罐液位、压力、温度以及气体浓度进行全方位监测,并通过中央控制室实现远程管理。当储罐出现泄漏、超压或温度异常时,系统会自动触发应急联锁,关闭相关阀门并启动喷淋、降温或泄压装置,有效阻断事故升级链条。在运输环节,自动化控制通过GPS定位、在线监测与智能调度,实时跟踪危险品运输状态,确保全程可追溯和风险可控。
化工设备长期运行中容易出现磨损、腐蚀或材料疲劳,若未能及时发现和处理,将可能导致设备失效并引发重大事故。自动化诊断与维护系统依托传感器监测、振动分析和红外成像等技术,实现对设备状态的实时评估与健康预测。通过对运行数据的长期积累与对比分析,系统能够识别出潜在的异常模式并提前预警,提示运维人员进行针对性检修。同时,智能算法还可以为设备维护提供优化决策,合理安排检修周期和备件更换计划,从而避免过度检修与资源浪费。与传统被动式维护相比,自动化诊断与维护系统实现了由事后维修向预防性维护和预测性维护的转变,不仅提升了设备可靠性,还有效延长了使用寿命。
在化工安全生产中,突发事故的快速处置至关重要,而自动化应急联锁系统则成为关键保障。该系统通过多级传感器网络实时监测工艺参数,当温度、压力或浓度等超出设定阈值时,能够在毫秒级别内触发紧急响应,包括自动关闭进料阀、切断能源供应、启动紧急喷淋和惰化系统等操作,从而实现事故的快速隔离与控制。与传统依赖人工的应急处置不同,自动化联锁大幅缩短了反应时间,避免因人为迟滞而造成事故扩散。同时,系统还可与消防、环保和医疗部门的数据平台联动,实现跨部门的协同应对。通过构建完善的应急联锁体系,化工企业能够在事故初期就控制危险源,最大程度减少人员伤害与环境破坏,提升整体应急管理能力。
随着大数据与人工智能技术的发展,化工自动化控制系统正逐步走向信息集成与智能决策支持。通过建设企业级数据平台,将分布在反应、储运和设备等环节的监控数据进行集中处理与分析,可以实现跨系统的协同优化。智能算法能够在复杂工况下快速生成调度方案,指导操作人员做出科学决策。例如,在能源消耗与安全风险发生冲突时,系统可自动评估两者的权重并给出最优运行路径,从而兼顾安全与经济效益。同时,信息集成平台能够对历史事故案例进行建模分析,为未来风险预测与应急预案制定提供依据。智能决策支持的引入不仅使化工企业具备更强的前瞻性和灵活性,也推动行业安全管理由传统经验驱动向数据驱动转型,标志着化工安全生产进入智能化新时代。
工业气体企业是典型的高风险行业,其生产过程中涉及氧气、氮气、氢气及二氧化碳等多种高压、低温或易燃气体,这些气体在制备、压缩、储存和输送环节均可能引发爆炸、泄漏或中毒等重大安全事故。
以某大型工业气体企业为例,该公司拥有多个大型空分装置和氢气提纯装置,生产规模庞大且运行连续性要求极高。由于原料性质危险且反应条件苛刻,人工操作难以保障实时性与精确性,安全风险长期处于高位。为此,该企业在生产系统中全面引入自动化控制技术,构建了覆盖反应、储运、设备诊断及应急处置的综合控制体系。该体系通过分布式控制系统和冗余数据采集单元,实现对温度、压力、流量和纯度等关键工艺参数的持续监测,并利用智能算法对历史运行数据进行趋势分析,从而提前识别潜在隐患。
在实际应用过程中,该工业气体企业的自动化控制措施主要集中于三个方面。首先是实时监测与动态调控。通过安装高精度传感器与在线分析仪器,系统能够对气体的温度、压力和纯度进行持续采集,并在参数偏离安全范围时自动调节阀门开度和压缩机转速,确保工艺稳定运行。其次是联锁保护与应急处置。企业在关键环节设置了多级联锁保护,一旦发现气体泄漏、压力过高或温度异常,系统会立即触发紧急切断、惰化喷淋或泄压装置,实现快速隔离与风险控制。再次是设备状态监测与预测性维护。自动化系统通过振动分析、红外成像和历史数据建模,对压缩机、换热器等核心设备的运行状态进行诊断,并提前提示潜在故障点,指导维护人员制定科学的检修计划。
在该工业气体企业引入自动化控制系统后,生产运行的安全性与经济性均得到了显著提升。
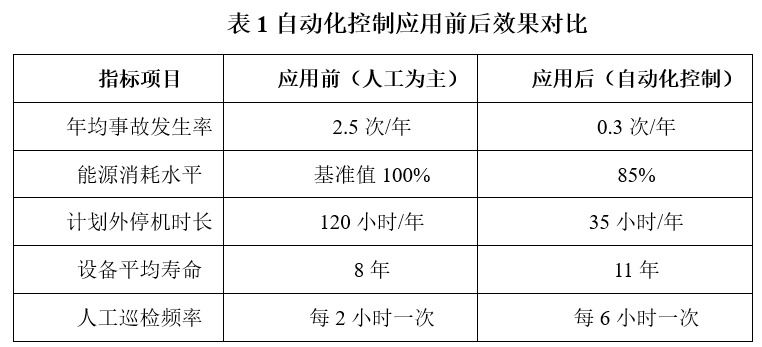
这一成果不仅凸显了自动化控制在化工安全生产中的核心价值,也为同类企业推广类似模式提供了可借鉴的经验。
化工安全生产的复杂性和高风险性决定了自动化控制技术的应用不仅是提升生产效率的工具,更是保障生命与环境安全的核心手段。通过自动化系统的广泛应用,化工企业能够实现从原料到加工、从设备到储运的全流程动态管控,有效降低事故发生的概率。随着人工智能、大数据和工业互联网的深度融合,可以预必威见,自动化控制将在化工安全生产中发挥更加决定性的作用,不仅支撑企业高质量发展,也为构建绿色、安全和可持续的现代化化工产业体系提供坚实保障。
[1]孟祥超,吴振华,邵利利.化工安全生产中自动化控制技术的运用[J].中国石油和化工标准与质量,2025,45(10):50-52.
[2]刘进岭,李维兵.自动化控制在化工安全生产中的应用研究[J].中国石油和化工标准与质量,2025,45(08):28-30.
[4]李彩平.浅谈自动化控制在化工安全生产中的应用及优化[J].中国石油和化工标准与质量,2025,45(04):7-9.